
Cálculo del OEE y TEEP: Cómo el contexto corrige las métricas erróneas en la planta de producción
Muchas plantas de fabricación sufren una crisis de datos invisible: las métricas del cálculo de su Eficiencia Global de los Equipos (OEE) les están mintiendo.
Mientras los equipos de producción trabajan incansablemente para optimizar la disponibilidad, el rendimiento y la calidad, los métodos de seguimiento tradicionales arrojan con frecuencia puntuaciones desinfladas artificialmente que hunden la moral y desorientan las iniciativas de mejora continua.
La causa raíz raras veces es una mala ejecución en la planta de producción; en su lugar, se trata de un fallo a la hora de proporcionar el contexto operativo correcto a su software de monitorización de la producción.
¿Cómo calcular el OEE frente al TEEP con precisión?
El OEE (Eficiencia Global de los Equipos) mide la eficiencia de la producción exclusivamente durante el Tiempo de Producción Planificado, excluyendo de forma explícita los periodos no laborables, como fines de semana o festivos.
Por contra, el TEEP (Rendimiento Total Efectivo del Equipo) calcula la utilización de los activos con respecto al tiempo total del calendario (24 horas al día, 7 días a la semana, 365 días al año). Esta distinción es fundamental. Un cálculo preciso del OEE sigue la fórmula estándar de la OEE (Disponibilidad × Rendimiento × Calidad) y solo debe evaluar el equipo durante la producción planificada.
Ampliar la medición al tiempo total del calendario cambia la métrica de OEE a TEEP, por lo que resulta esencial comprender claramente la diferencia entre OEE y TEEP. Para mantener datos de rendimiento fiables, los paneles de control de fabricación deben distinguir con claridad entre el tiempo de inactividad planificado y el no planificado.
Las raíces teóricas del cálculo del OEE
Para entender por qué se desmoronan las métricas modernas en la planta de producción, debemos volver al origen de los estándares del Mantenimiento Productivo Total (TPM). Cuando Seiichi Nakajima formalizó la metodología del OEE en la década de 1970, la diseñó con un denominador muy específico: el Tiempo de Producción Planificado.
Según los principios originales del TPM, los fines de semana, los festivos programados y las paradas estacionales deben quedar excluidos de la ecuación del OEE. El marco de trabajo nunca tuvo como objetivo monitorizar una fábrica en un ciclo rígido de 24 horas. En su lugar, se diseñó para responder a una pregunta operativa precisa: ¿Con qué eficiencia hemos operado durante las ventanas exactas en las que programamos la producción?
Aplicando la fórmula del OEE: OEE frente a TEEP
Cuando los fabricantes quieren evaluar la utilización total de la capacidad de sus activos, deben recurrir a una métrica completamente diferente. Este es el terreno del TEEP.
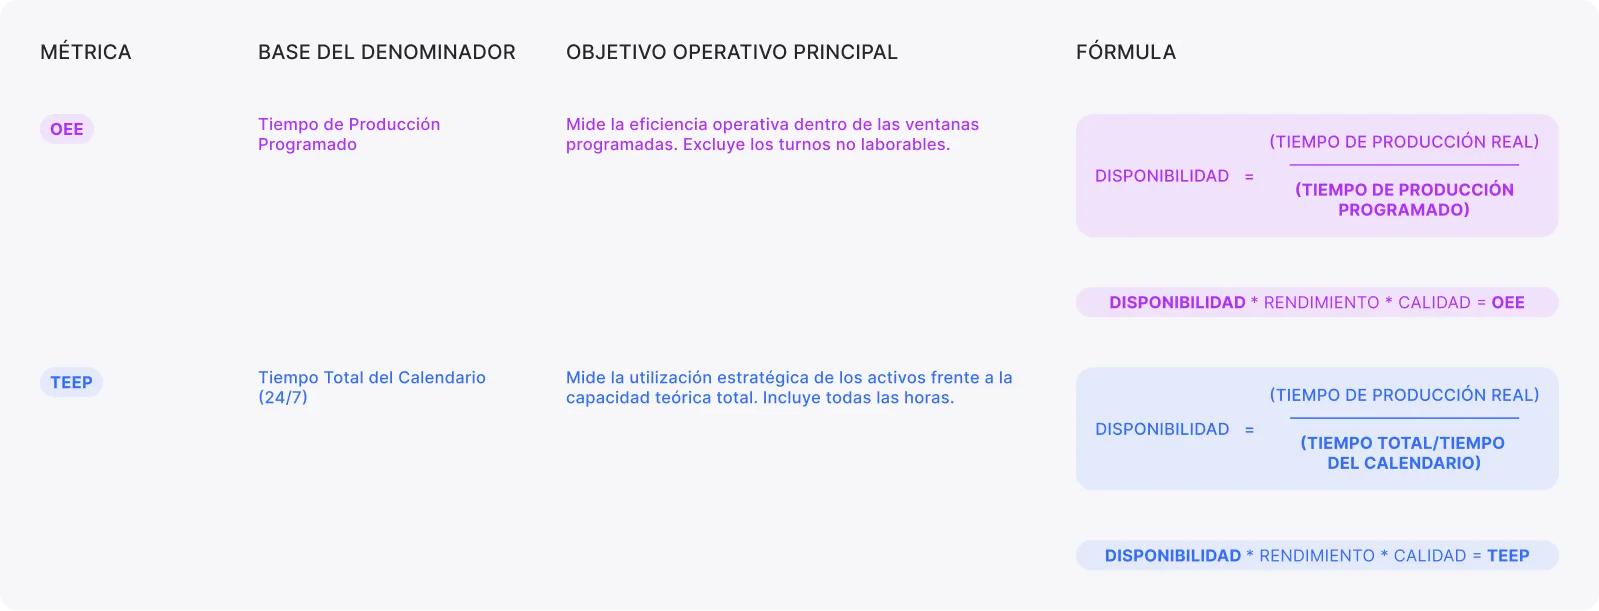
Utilizar estas métricas de manera indistinta genera una corrupción de datos estructural. Responden a preguntas de negocio completamente diferentes, sirven a distintos interesados y deben orientar decisiones de liderazgo totalmente diferentes.
Los escollos prácticos de una deficiente monitorización de la producción
Aunque el OEE y el TEEP son teóricamente distintos, el software industrial estándar carece de protecciones estructurales, lo que obliga a los operadores y supervisores a definir manualmente las excepciones del calendario planificado sin herramientas digitales integradas.
Las consecuencias operativas son predecibles y graves:
- La sanción injustificada del fin de semana: Cuando una planta cierra durante un fin de semana de 48 horas, un sistema desconectado se limita a registrar una inactividad continua. Sin un calendario de producción dinámico, esas 48 horas se tratan automáticamente como tiempo de inactividad no explicado, lo que desploma de inmediato la puntuación de disponibilidad dentro del cálculo del OEE.
- La larga parada no clasificada: Piense en una línea de producción detenida durante un turno entero. Los equipos de gestión e ingeniería son plenamente conscientes de la parada y, sin embargo, si nadie la marca manualmente en el sistema, la plataforma la registra como una avería imprevista. El software trata una pausa operativa conocida con la mismísima gravedad que un fallo mecánico crítico.
Cómo proGrow añade contexto a las métricas de la planta de producción
Para eliminar estas discrepancias de datos, las plataformas industriales deben tender un puente entre los estándares teóricos y la realidad de las plantas de fabricación. proGrow aborda este punto ciego operativo mediante dos funciones de automatización diseñadas específicamente para ello.
1. Calendarios dinámicos de tiempo no laborable
La plataforma proGrow permite a los equipos de operaciones configurar eventos de calendario explícitos para fines de semana, festivos oficiales y ajustes estacionales planificados. Al eliminar automáticamente estos bloques no laborables del denominador del OEE, el sistema garantiza que las métricas de eficiencia reflejen únicamente las ventanas de producción programadas reales.
2. Reclasificación automatizada de paradas largas
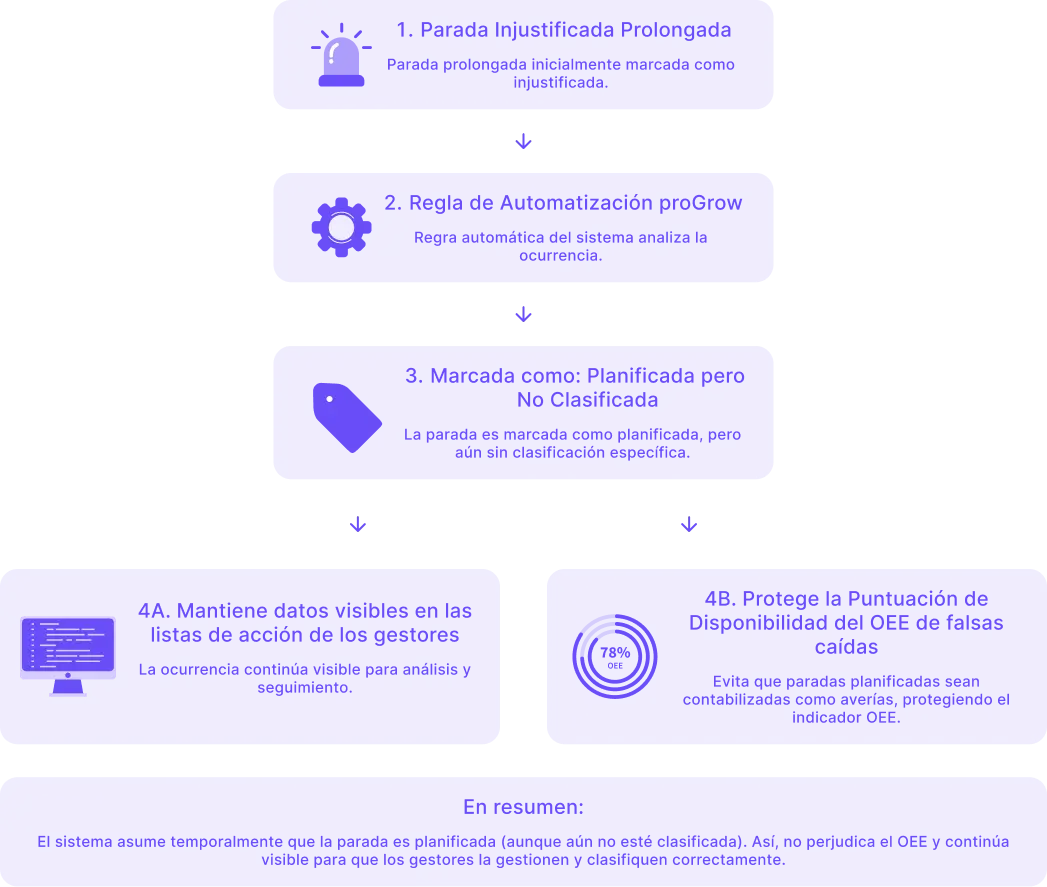
Una parada mayor que supere la duración de un turno habitual no puede pasar desapercibida en una planta bien gestionada. En lugar de permitir que los datos no mapeados distorsionen instantáneamente los KPI de disponibilidad, proGrow marca automáticamente estos eventos prolongados como "planificados pero no clasificados".
Esto mantiene la parada claramente visible en los paneles de control de gestión de fabricación, lo que permite a los equipos justificar el tiempo de inactividad más adelante para identificar las causas raíz, sin penalizar inmediatamente a la planta con falsas alertas de avería. Además, el sistema permite a los usuarios definir microparadas, garantizando una visibilidad total tanto de los retrasos operativos mayores como de las interrupciones menores y frecuentes.
El verdadero coste de los datos de tiempo de inactividad manipulados
Operar con un cálculo del OEE no calibrado conlleva un alto coste operativo. Cuando los equipos de la planta de producción se dan cuenta de que su eficiencia real se ve penalizada de forma rutinaria por lagunas en la programación fuera de su control, se desvinculan por completo de los datos.
Cuando las métricas operativas pierden credibilidad, la mejora continua basada en datos se detiene. La toma de decisiones vuelve a basarse en la intuición, y las costosas inversiones en software de monitorización de la producción se convierten en pantallas de fondo pasivas e ignoradas.
Inyectar honestidad en el cálculo del OEE no consiste en rebajar las expectativas de rendimiento. Se trata de implementar una rigurosa integridad automatizada de los datos. Cuando las métricas de su fábrica son transparentes, precisas y están correctamente contextualizadas, los equipos dedican menos tiempo a discutir sobre cómo se calcularon los números y más tiempo a ejecutar mejoras tangibles en los procesos.
Tome el control de las métricas de su fábrica
Deje de permitir que un software rígido distorsione el rendimiento real de su planta de producción. Si sus equipos están perdiendo la fe en sus paneles de control, es hora de construir un marco de cálculo del OEE honesto y contextualizado.
Descubra cómo Quantal ganó 2 días más de producción al mes monitorizando su planta en tiempo real con proGrow.
¿Preparado para eliminar las penalizaciones falsas por tiempo de inactividad e impulsar una verdadera mejora continua? Contacte con nosotros hoy mismo y compruebe cómo el seguimiento automatizado de la planta de producción puede devolver la integridad absoluta a sus KPI operativos.

Más artículos
Cálculo del OEE y TEEP: Cómo el contexto corrige las métricas erróneas en la planta de producción
Deje de penalizar a su planta de producción con un cálculo del OEE defectuoso. Descubra cómo mapear el tiempo de inactividad planificado frente al no planificado con precisión mediante un software inteligente.
Un recorrido rápido por la aplicación proGrow One
Descubre cómo la aplicación proGrow One digitaliza tu fábrica ofreciendo seguimiento de OEE en tiempo real, supervisión de máquinas e información generada por IA.
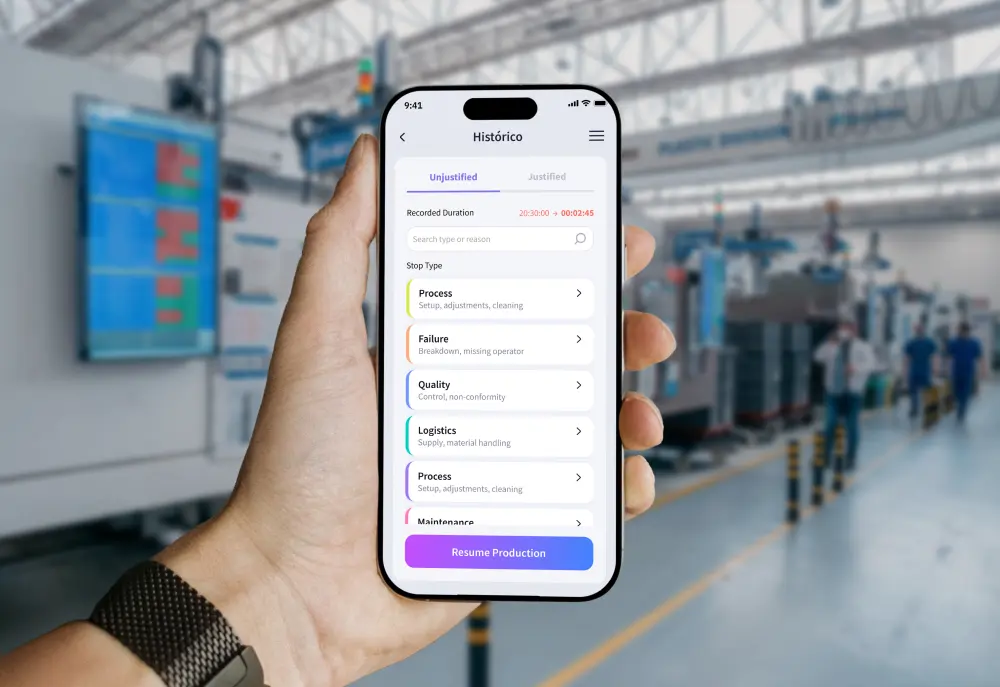
Registro de tiempos de parada en tiempo real: ya disponible en el móvil
Elimina los retrasos en las notificaciones y los datos de OEE imprecisos. Descubre cómo la justificación móvil de las paradas capacita a los operarios e impulsa la capacidad de la planta en tiempo real.